


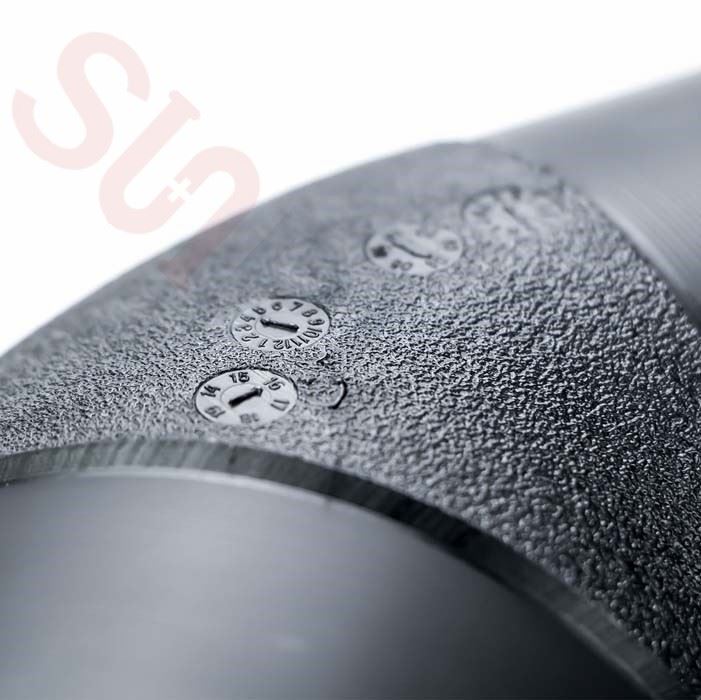


HDPE لب به لب همجوشی 45 درجه آرنج
شرح
پارامترهای فنی
اتصالات HDPE, HDPE لب به لب همجوشی 45 درجه آرنج, HDPE 45 درجه آرنج, HDPE 45 درجه خم, خم لوله HDPE, آرنج لوله پلی, آرنج لوله HDPE, آرنج HDPE 45, آرنج HDPE 45, آرنج پلی لوله, HDPE اسپیگوت آرنج 45
آرنج HDPE 45 درجه برای پیوستن به دو طول لوله HDPE بر روی زاویه 45 درجه استفاده می شود.
SUNPLAST HDPE 45 درجه اتصالات آرنج را می توان در قطر از 50mm تا 800mm در SDR11 & SDR17 عرضه شده است. اتصالات در SDR 11 به PN16 برای آب و PN10 برای گاز امتیاز, در حالی که SDR 17 اتصالات به PN10 برای آب و PN6 برای گاز امتیاز.
SUNPLAST HDPE 45 درجه آرنج تزریق نوع قالب, ساخته شده توسط 100٪ مواد PE100, می تواند به طور کامل مطابق با ISO4427-3,EN12201-3, AS/NZS 4129, EN1555, EN ISO15494 استاندارد.
SUNPLAST نگه می دارد سهام انبوه در تقاضا برای اندازه های منظم، و تقاضای فوری مشتریان & درخواست حمل و نقل سریع را می توان راضی.
جزئیات مختصر تر به عنوان زیر:
محصول | HDPE لب به لب همجوشی 45 درجه آرنج, HDPE 45 درجه آرنج, HDPE 45 درجه خم, خم لوله HDPE, آرنج لوله پلی, آرنج لوله HDPE, آرنج HDPE 45, HDPE آرنج 45, آرنج پلی لوله, HDPE خم 45, HDPE اسپیگوت آرنج 45 |
مشخصات | DN50~ DN800mm |
رتبه بندی SDR/pressure | DN50~DN400mm in both SDR11 & SDR17 DN450 ~ DN800mm در SDR17 |
مواد | ویرجین PE100 مواد |
فرایند ساخت | قالب تزریقی |
رنگ | سهام به طور منظم در سیاه و سفید، آبی / زرد در دسترس است اگر کمیت بزرگ است |
استاندارد ساخت | ISO4427-3,EN12201-3, AS/NZS 4129, EN1555, EN ISO15494 |
مشخصات محصول
HDPE 45 درجه آرنج (همجوشی لب به لب):در دسترس از DN50mm ~ DN800mm
Pressure: SDR11-PN16 & SDR17-PN10
مواد: 100٪ ماده PE100 باکره
رنگ: رنگ سیاه یا رنگ آبی.

Φد | ليلا | علي | اس دی آر۱۷ | اس دی آر۱۱ |
50 | 150 | 62 | × | √ |
63 | 160 | 63 | √ | √ |
75 | 180 | 70 | √ | √ |
90 | 227 | 79 | √ | √ |
110 | 245 | 82 | √ | √ |
125 | 244 | 87 | √ | √ |
140 | 265 | 92 | √ | √ |
160 | 302 | 98 | √ | √ |
180 | 340 | 105 | √ | √ |
200 | 355 | 112 | √ | √ |
225 | 390 | 120 | √ | √ |
250 | 405 | 130 | √ | √ |
280 | 460 | 140 | √ | √ |
315 | 505 | 150 | √ | √ |
355 | 530 | 145 | √ | √ |
400 | 580 | 160 | √ | √ |
450 | 650 | 155 | √ | √ |
500 | 735 | 180 | √ | √ |
560 | 760 | 160 | √ | √ |
630 | 820 | 160 | √ | √ |
710 | 690 | 170 | √ | × |
800 | 720 | 170 | √ | × |
(اشاره کرد: داده های فنی فقط برای مرجع است، برخی از داده ها ممکن است تغییر کند، اگر شما نیاز به داده های دقیق، سپس لطفا با ما تماس بگیرید به طور مستقیم)
محدوده محصول ما
SUNPLAST تولید کننده حرفه ای اتصالات HDPE بیش از 20 سال در چین است، و در اینجا در SUNPLAST، همه مشتریان می توانند بهترین راه حل اتصالات برای سیستم های خط لوله خود را پیدا کنید.
SUNPLAST HDPE اتصالات همجوشی لب به لب را می توان در قطر اعم از dn50 تا dn800mm در هر دو SDR11 & SDR17 عرضه, با انواع منظم: کلاه پایان HDPE, کاهش دهنده HDPE, HDPE 90 درجه آرنج, HDPE 45 درجه آرنج, HDPE 22.5 درجه آرنج, HDPE سه راه برابر, HDPE کاهش سه راه, HDPE فلنج آداپتور, G.I. حلقه های پشتیبانی.,و غیره

مواد اولیه
مواد اولیه با عملکرد عالی ترین عنصر واردات برای ساخت اتصالات کیفیت topping است. برای تضمین کیفیت برتر اتصالات SPIGOT HDPE ما، SUNPLAST تنها اتخاذ مواد PE100 با کیفیت بالا از کارخانه های معتبر در سراسر جهان است که توسط PE100 + انجمن تایید (نگاه کنید به: https://www.pe100plus.com/PE-Pipes/materials/Quality-Materials-List/high-quality-i239.html). مواد PE100 ما به طور منظم استفاده می کنیم: HE3490-LS از Borealis, P6006 از Sabic & YGH041T از Sinopec.
آن مواد PE100 به عنوان مواد اولیه بالا توسط حرفه ای در این حرفه گواهی شده است. عملکرد ترجیحی آن مواد و ثبات آنها ایجاد ایستگاه با کیفیت بالا از SUNPLAST HDPE اتصالات محصولات در تمام حالی که.

روش Butt-fusion For HDPE pipes & Fittings
همجوشی لب به لب مهم ترین و پر استفاده ترین روش اتصال برای لوله های HDPE بزرگتر از 110 میلی متر است. روشی است از لوله های مفصلی که از طریق گرمایش و خنک شدن تحت فشار به پایان می رسد و در نتیجه مفاصل لوله به اندازه خود لوله قوی می شوند.
منطقه ولدینگ باید از شرایط نامناسب آب و هوایی (مانند اثرات رطوبتی، باد و دمای زیر ۰ درجه سانتی گراد) محافظت شود. سطوحی که باید به هم بپیوندند باید آسیبی ندیده و آزاد از نشات یا ذرات سست باشند.
آماده سازی قبل از انجام این کار لازم است. Get ready of the pipes & fittings, and correct butt welding machine as per pipe dimension. دو لوله را در دو طرف گیره های ماشین قرار دهید، همترازی خط لوله را با سفت کردن یا از دست دادن آجیل برنزی روی گیره های آلومینیومی بالا تنظیم کنید و در خارج و داخل سطح لوله تمیز کنید.
لوله ها باید زمانی همتراز شوند که به داخل فاضلاب آینه گیره شوند به گونه ای که سطوح در یک هواپیما (موازی) با یکدیگر قرار داشته باشد. لوله های HDPE را می توان به طور مستقیم در دستگاه welding قرار داد. نصب درج آداپتور صحیح برای اندازه قطر لوله مورد استفاده قرار گیرد و سفت آنها را به
ماشین. این مهم است که سفت کردن آجیل گیره بالا به طور مساوی به منظور به دست آوردن یک لوله کاملا دایره ای, فشار گیره حتی باید به دست آورد. سپس اولین تطبیق خشک را انجام دهید (دو لوله را به یکدیگر فشار دهید) و میزان کندن آن را بررسی کنید که مورد نیاز خواهد بود.
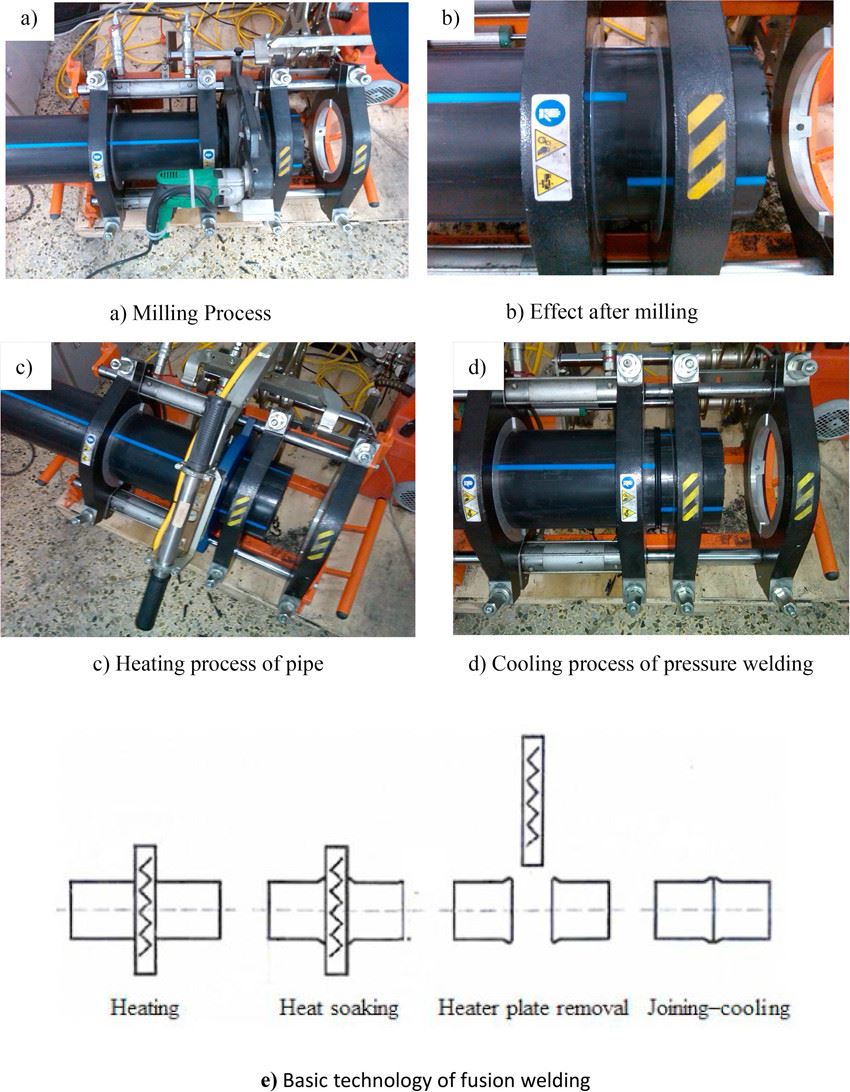
روش عمده ای از روش های لب به لب از جمله 4 مرحله:
a). فرز / فرایند shaving
پس از اتمام تطبیق خشک، لوله ها را باز کنید و تراش را معرفی کنید. تراش را روشن کنید و با سرعت مناسب تنظیم کنید.
دو لوله را با هم فشار دهید، و اصلاح کنید تا یک نوار مداوم HDPE در دو طرف تراش پوست کنده شود. هنگامی که پوست کندن مداوم مشاهده شد، فشار روی لوله ها را آزاد کنید و لوله ها را از هم جدا کنید. تا زمانی که لوله ها از هم جدا نشده اند، تراش را خاموش نکنید. اگر تراش در حین تراشیدن متوقف شود، اصلاح کننده یک علامت برش پایانی ایجاد خواهد کرد و عمل تراشیدن باید تکرار شود.
ب) اثر پس از فرز
تراش را بردارید، دوباره با لوله ها مطابقت داشته و لوله را برای همترازی مناسب بررسی کنید. گاهی حتی زمانی که پوست کندن مداوم در هر طرف تراش به دست می آورد، لوله ها به درستی مطابقت نمی کنند. این به طور معمول به دلیل گیره ها است که با فشارهای مختلف به لوله فشار می دهند. دوباره سفت شدن
آجیل کمی در هر دو طرف یک راه حل است. اما، اگر این کمک نمی کند، shimming به طور معمول کار را انجام می دهد. یک گیره را باز کنید و یک شیم را بین آرواره ها و لوله وارد کنید. این شیم فشار را بر روی لوله متمرکز خواهد کرد و لوله را به همترازی منتقل خواهد کرد. این مهم است که به یاد داشته باشید که، اگر گیره در طول عمل باز شده است، عمل خرد کردن باید تکرار شود. هنگامی که لوله ها به درستی همتراز شدند، لوله ها را دوباره برای تمیز کردن از هم جدا کنید.
تراشه های داخل لوله ها را در دو طرف، تمام تراشه های پراکنده در زیر لوله ها، و همچنین در داخل دستگاه حذف کنید. در غیر این صورت بعداً در حالی که دوباره گرم می شوند به آینه (صفحه حرارت) می چسبند. تراشه ها را با استفاده از قلم مو یا قلاب کوچکی که از یک سیم فولادی نازک ساخته شده است، بردارید. هرگز هیچ دستکش کثیفی را داخل لوله نذارید یا تراشه ها را با دست هایتان بردارید. به انتهای لوله تراشیده دست نزن. برای اینکه در سمت امن باشد، همیشه قبل از اینکه آینه را معرفی کنید، سطح را با خرقه تمیز و ارواح معدنی/الکل تمیز کنید.
ج). فرایند گرمایش
قبل از اینکه آینه را معرفی کنید، باید تمام پارامترهای موجود برای این عملیات را داشته باشد. همچنین دمای آینه (صفحه گرمایشی) را بررسی کنید. به طور معمول آینه دارای لامپ زرد یا قرمز است که به شما می گوید آیا آینه به دمای کار رسیده است یا نه. شما هم اکنون لوله را به تناسب خوبی تراشیده و تراش را برداشته و آینه را معرفی کرده اند.
لوله ها را به هم در برابر آینه فشار داده و فشار را به فشار مهره بالا ببرید. این فشار باید تا رسیدن به ارتفاع مهره به بالا حفظ شود. بلندی مهره تا ارتفاع مهره است که در برابر آینه فشار می آورد.
به محض اینکه مهره تا ارتفاع رسیده است، آزاد فشار پایین به
فشار حرارت خیس.
د). فرایند خنک کننده
زمان خنک کننده زمانی است که در آن لوله باید دست نخورده باقی مانده باشد.
تحت هیچ شرایطی گیره ها باز نمی شوند یا فشار آزاد شده تا زمانی که زمان خنک کننده به سر می برد
سؤالات متداول

* What's تفاوت بین آرنج HDPE 90 درجه & HDPE آرنج 45 درجه?
علي:تفاوت اصلی زاویه آرنج است. آرنج HDPE 45degree برای پیوستن به دو طول لوله HDPE در زاویه ۴۵ درجه استفاده می شود، در حالی که آرنج HDPE ۹۰ درجه برای قالب دهی دو لوله HDPE در زاویه ۹۰ درجه است.
* آیا SUNPLAST HDPE اتصالات UV مقاوم است؟
علي:بله، اتصالات HDPE ساخته شده به رنگ سیاه و سفید مقاوم در برابر UV و پایدار UV هستند و از نظر ساختاری از نور UV تنزل نخواهد کرد. پس از یک دوره طولانی تماس مستقیم نور فرابنفش، سطح خارجی اتصالات به صورت بصری به یک نگاه کمی موم تغییر می کند، اما این کار بر عملکرد تأثیری نمی گذارد و توسط یک خراش لوله دوار قبل از قالب گیری الکتروفوزيون حذف می شود.
* منظور از "همجوشی لب به لب" چیه؟ روند همجوشی قنداق تفنگ HDPE چه است؟
علي:اولاً همجوشی لب به لب یک فرایند همجوشی ترمو است.
همجوشی لب به لب شامل گرمایش همزمان انتهای دو جزء لوله/اتصالات است که قرار است به هم بپیوندند، تا زمانی که یک حالت مذاب بر روی هر سطح تماسی به دست آید.
سپس دو سطح تحت فشار کنترل شده برای یک زمان خنک کننده خاص گرد هم آورده می شوند و یک مفصل همجوشی همگن تشکیل می شود. مفصل حاصل در برابر بارهای انتهایی کاملاً مقاوم است و عملکرد قابل مقایسه ای تحت فشار با خود لوله دارد.
از یک صفحه بخاری الکتریکی برای بالا بردن دمای لوله به دمای همجوشی مورد نیاز ختم می شود.
مفصل حاصل، اگر به درستی ساخته شده باشد، به اندازه لوله اصلی قوی است و می تواند در برابر تمام بارهای اعمال شده در طول نصب و بهره برداری معمول مقاومت کند
تماس با ما
اگر شما هر گونه الزامات در اتصالات HDPE، و یا هر گونه سوال در اتصالات ما، لطفا با ما آزادانه تماس بگیرید. SUNPLAST تا به خوبی آموزش دیده کارکنان که در دسترس هستند برای رسیدگی به نیازهای شما و ارائه پشتیبانی فنی به تمام بخش ها در صورت نیاز.

تگ های محبوب: HDPE لب به لب همجوشی 45 درجه آرنج، چین، تامین کنندگان، تولید کنندگان، کارخانه، خرید، قیمت، ساخته شده در چین
ارسال درخواست


